
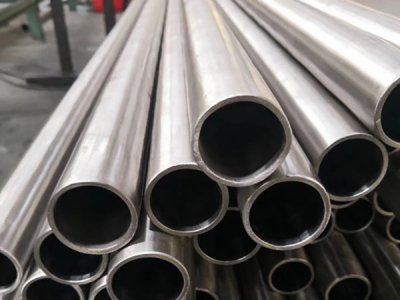
不锈鋼管焊接涉及材料特性、工藝參数(shu)和質量控製(zhi)等多個環節,天津惠馳金屬(shu)材料提供的 250A 大功率(lv)焊接設備能够满足不同規(gui)格管材的焊接需求。
焊接前的準備至關重要。不锈鋼管表面(mian)必须清(qing)洁干净,油污和氧化膜會嚴(yan)重(zhong)影響焊縫質量。使用不锈(xiu)鋼專用砂轮或鋼丝刷進行(xing)清理,清理宽度應超過焊(han)道兩侧各(ge) 20mm。天津地區許多製(zhi)造企業在焊前采用丙酮(tong)或乙醇擦拭,確保表面无(wu)雜質。
焊接過程中温度控(kong)製(zhi)是關键。不锈鋼的熱膨胀系数比碳鋼高 50%,焊接速(su)度不宜過快,一般控製在 100-150mm/min 之(zhi)間。層間(jian)温度建議維持在(zai) 200-300℃,過高會引发晶間腐(fu)蚀風险(xian)。焊(han)接(jie)電流需根據管壁厚度調整——薄(bao)壁(bi)管(1-2mm)選用 50A 電流(liu),厚(hou)壁(bi)管(3mm 以上)可升至 250A,这正是我們設備覆盖的(de)規格範(fan)围。
焊后處理同(tong)樣(yang)不可忽視。焊縫及熱影(ying)響區會(hui)出現焊接變色(藍黑色(se)或彩虹纹),需用不锈鋼專用钝化液清洗,去除表面鐵(tie)質污(wu)染。部分(fen)工程還需進行X光探伤檢驗,確保内部无氣孔、夹渣等缺陷。
如需了解不锈鋼管焊接的專業指导或設備支持,欢迎查阅(yue)本欄目的详細(xi)焊接技術方案。