
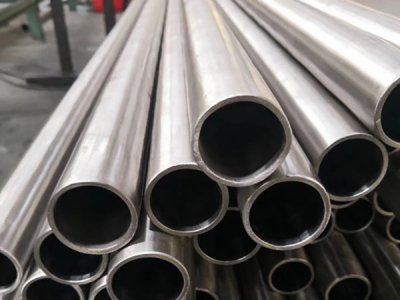
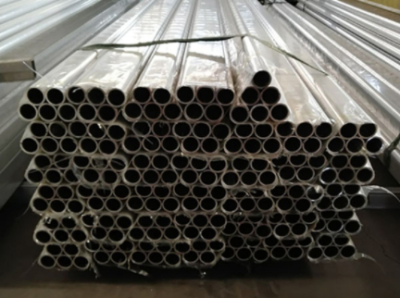
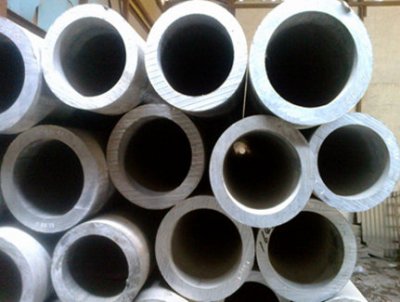
铝管在挤壓和弯曲過(guo)程中(zhong)產生的變形問題,是精密金屬加工中的常见难題。天津惠馳金(jin)屬材料有限(xian)公司多年來為汽车零部件、航空航天等领域供應(ying)的铝管產品,积累(lei)了豐富的缺陷處理經驗。
铝管挤壓(ya)弯曲主(zhu)要源於三個因素:模具(ju)設(she)計不当导致的應力集中、挤壓温度控製偏高引发的金屬软化,以及冷卻速度過快造成(cheng)的内(nei)應力不均。對此,采用分(fen)阶段熱處理工藝能有效缓解。先在 150-200℃ 低温回火释放初生應(ying)力,再通(tong)過精密校直設備在(zai)受控温度下進行二次矫正。我們 50A、250A、330A 等多規格铝管產品均(jun)采用此工藝標準(zhun),確(que)保几何精度控(kong)製在 ±0.5mm 以内。
同時(shi),挤壓模具的優化設計(ji)至關(guan)重要。增加导流孔、采用阶梯式出料口能均衡金屬流速(su),减少弯曲變形的发(fa)生率。對(dui)已发生的轻微弯(wan)曲,可通過低温拉伸矫正(zheng);嚴重變形則(ze)需(xu)重新挤壓。另外,選擇合適的润滑剂和(he)控製挤壓速度在 20-50mm/s 範围内,也能顯著降低(di)缺陷率(lv)。
如您的铝管產(chan)品在生產中(zhong)遇到類似問題,欢迎聯系我們技術(shu)團隊获取针對性的工藝優化方案。