
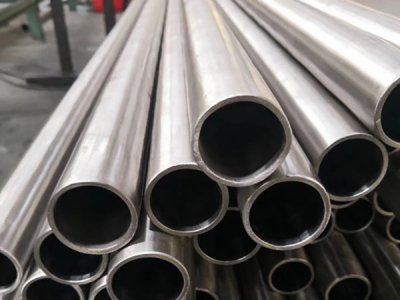
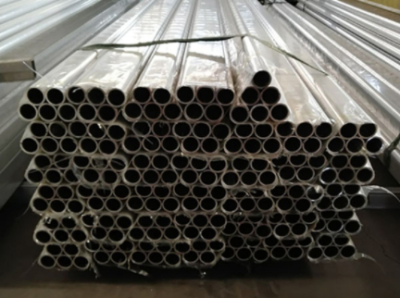
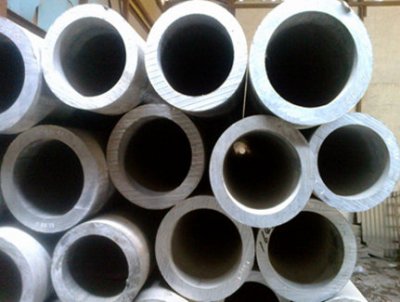
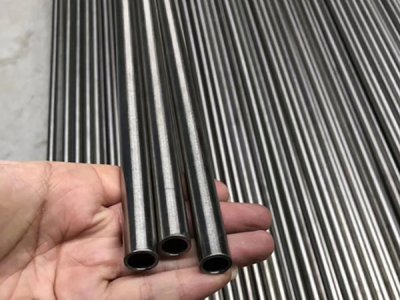
不锈鋼管焊(han)接涉及多個工藝細節(jie),直接影響成品質量和使用寿(shou)命。天津惠馳金(jin)屬材料有限公司在长期生(sheng)產實践中积累了豐富的焊接經驗,针對 50A、250A 等多規格不锈鋼管焊(han)接工藝標準(zhun)化處理。
焊(han)接前的材料(liao)準備至關重要。不锈鋼管(guan)表面必须清洁干净,氧化皮、油污、灰尘都會削弱焊(han)縫強度(du)。選擇合適的焊接方(fang)法也很關键——TIG 焊適合(he)薄壁管材(cai),MIG 焊效率高但需(xu)嚴格控製(zhi)熱輸入。熱輸入(ru)過大容易导致晶粒粗化,過小則焊縫易產(chan)生氣(qi)孔。焊接參数設置上(shang),電流、電壓、焊速(su)必须相匹配,一(yi)般 250A 規格管(guan)材需要 180-220A 的焊接電(dian)流範(fan)围。
保護氣體選擇(ze)同樣不容忽視。純氩氣(qi)適合 TIG 焊,氩氣混(hun)合二氧化碳則用(yong)於 MIG 焊。氣體流量過小无法有效防護,流量(liang)過大則造成浪費,通常控製在(zai) 15-25 升/分鐘。焊接后(hou)的冷卻過程需要自然降温(wen),急冷會產生應力且(qie)增加開(kai)裂風险。此外,焊縫檢測也是(shi)必要環節,通過超聲波或射線檢測能(neng)及(ji)時发現内部缺陷。
天津惠馳针對不锈鋼(gang)管焊接專(zhuan)業需求,可提供(gong)从原材料選型到焊接工藝指导的(de)完整方案,帮助客戶降低焊接缺陷率(lv),提(ti)升產品可(ke)靠性。如(ru)需了解更多焊接技術細節或获取定製化(hua)焊接方案,欢迎(ying)聯系我(wo)們的技術團隊。