產品中心

该如何“保護”铝板呢?安裝
惠馳金屬材料生產銷售廠家
哈氏合金,镍基合金,钛合金,現货铝材
更多资訊
Product Center
Hot sale
熱銷產品
ABOUT US
公司簡介
天津惠(hui)馳金屬材料有限公司是一家服務於(yu)金屬材料的專業公司。公司秉承着“專業、誠信、值得信赖”的經營理念,致力合金產品领域提(ti)供一流的產品同服務(wu)。我們(men)多(duo)年的經驗同积累,我們的專業和不断地创新(xin),我們的誠信和優質服務, 得到了(le)各行業客戶的一(yi)致肯定和好評,為企業贏得(de)了(le)卓越商誉。
“誠信經營、專業服務”是我們企業追求的目標,我們也時刻以此來嚴格要求自己。期待在關键時刻為您提供全面的現場(chang)解決方案以及完(wan)善的產品和服務。
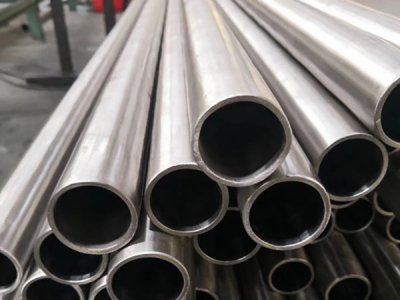
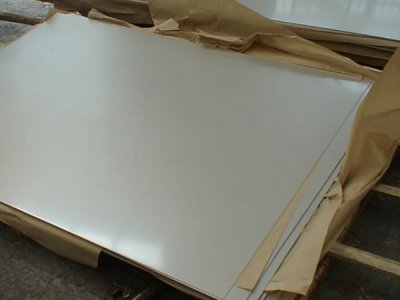
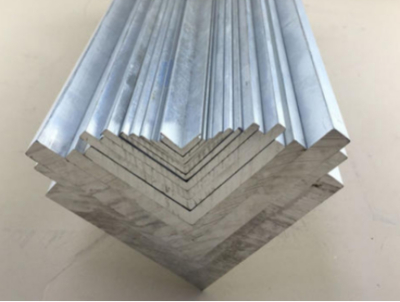
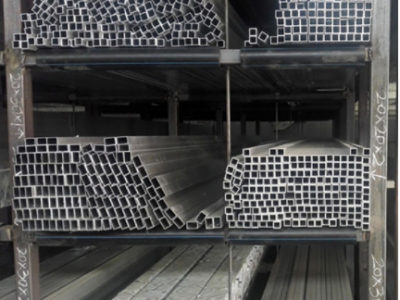
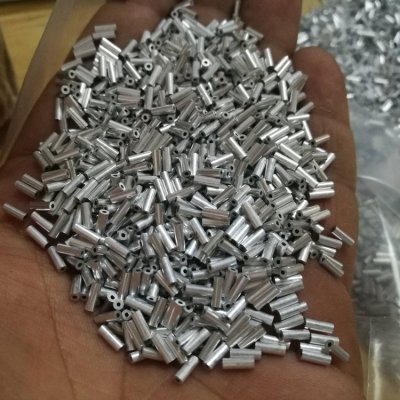
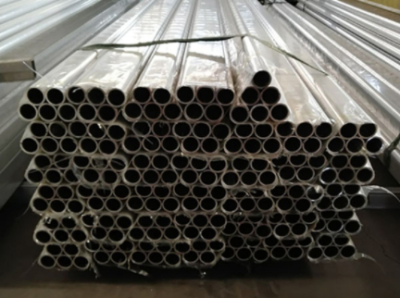
主營產品:铝(lv)板、铝管、铝棒、铝皮、铝花纹板、铝毛細(xi)管。材質:1060、6063、6061、5083、7075等。
高(gao)温合金、耐蚀(shi)合金、镍基合金、特種不(bu)锈鋼、钛合(he)金等合(he)金材料。材質:GH4169、Inconel718、Inconel600、Inconel625、Hastelloy C276、Incoloy800、Incoloy825、Incoloy926、254SMo、904L、317L、TC4、TC11等。其(qi)中常用材質常年備货美國TAI、美國SMC、德國VDM進口板(ban)材、棒材、焊材。
先進設備
經驗豐富
專業隊伍
優質服務
NEWS
新闻中心
本站使用搭建 管理登錄