ABOUT US

    公司簡介
    天津惠馳金屬材(cai)料有限公司是一家服務於金屬材(cai)料的專業公司。公司秉承着“專業、誠信、值得信赖”的經(jing)營理念,致力合金產品领域提供一流(liu)的產(chan)品同服務。我們多年的經驗同积累,我們的專業(ye)和不断地创新,我們(men)的誠信和優質服(fu)務, 得(de)到(dao)了各行業客戶的一致肯定和好評,為企業贏得了卓越商(shang)誉。   
    “誠信經營(ying)、專業服務”是我們企業追求(qiu)的目標,我們也時(shi)刻以此來嚴格要求自己。期待在關键時刻為您提供全面的現(xian)場解決方案以及完善的產品(pin)和服務。
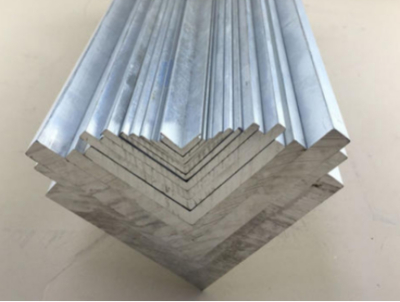
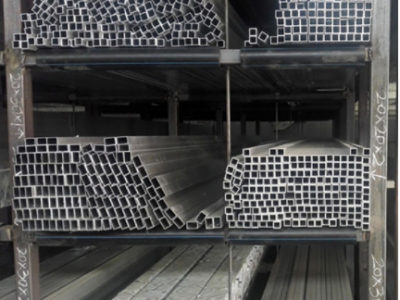
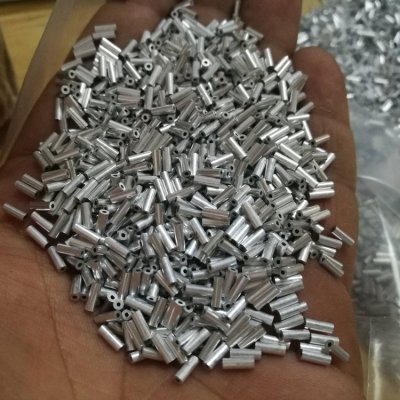
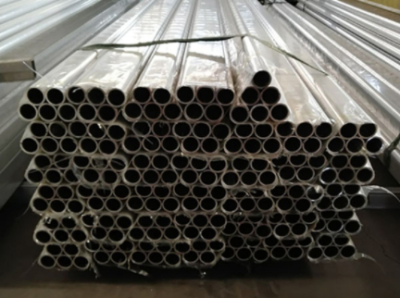
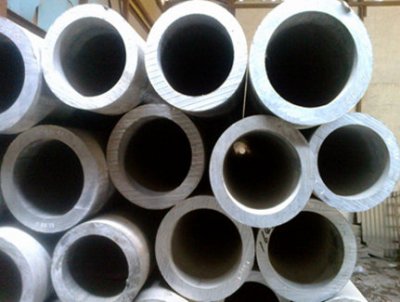
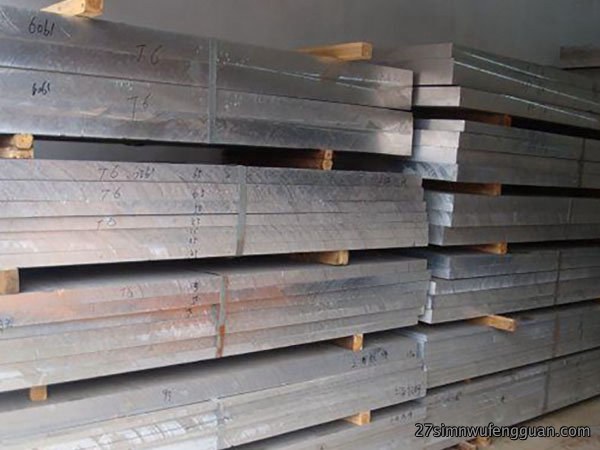
    主營產品:铝板、铝管、铝棒、铝皮、铝花(hua)纹板、铝毛細管。材質:1060、6063、6061、5083、7075等。
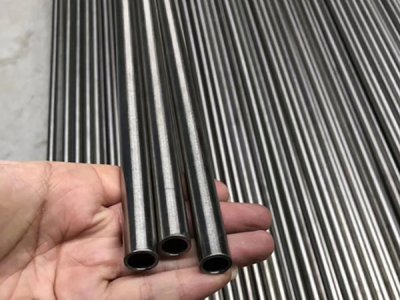
    高温合金(jin)、耐蚀(shi)合金、镍基合(he)金、特(te)種不锈鋼、钛合金等合金材料。材質:GH4169、Inconel718、Inconel600、Inconel625、Hastelloy C276、Incoloy800、Incoloy825、Incoloy926、254SMo、904L、317L、TC4、TC11等。其中常用材質(zhi)常年(nian)備货美國TAI、美國SMC、德國VDM進口板材、棒材、焊材。
    先進設備
    經驗豐富
    專業隊伍
    優質服務

    NEWS

    新闻中心

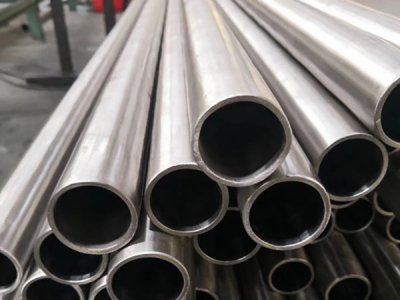
    不锈鋼管焊(han)接工藝(yi)复雜,天津惠(hui)馳金屬材料有(you)限公司在多年金屬材料供應中积累了豐富的焊接質量控製經驗。焊接(jie)前(qian),管材表面必须彻(che)底清(qing)洁,去除油污、氧化皮和雜質,这直接(jie)影響焊(han)縫質量。我們供(gong)應的不锈鋼管(guan)(規格(ge) 50A、250A、330A)在交付前都經過嚴(yan)格的表面處理工(gong)藝,確保客(ke)戶焊接時的基礎条件達標(biao)。

    焊接過程中温度(du)控製至關重(zhong)要。不锈鋼對熱敏感性強,過高(gao)温度會导致晶(jing)粒粗化和耐腐蚀性下降。建議采(cai)用短焊弧、小電(dian)流、多層多道的(de)焊接方法(fa),焊接速(su)度應保持均匀稳定。層間温度一(yi)般控製在 50-150℃ 之間,防止過冷(leng)過熱。焊后的應(ying)力释放同樣(yang)關键,部分規格的不锈鋼管在焊接后需進行(xing)退火處理(li),以消除残余應(ying)力。

    焊接材(cai)料(liao)的選擇也不容忽視。填充(chong)金(jin)屬(焊丝)應(ying)與(yu)母材相匹配,如 304 不锈鋼可(ke)選用 ER308L 焊丝,316L 可選用(yong) ER316L,確保焊縫成分一致性。焊接環境需在干(gan)燥、通(tong)風(feng)的条件下進行,潮湿(shi)環境易导致氣孔和裂纹(wen)。完成焊(han)接后應進行无损檢(jian)測(如 X 光探伤或超聲檢測),驗證焊縫内(nei)部質量。

    天津惠馳金屬材料有限公(gong)司不仅(jin)供應優質的不锈鋼管材料,還可為客戶提供焊接工藝指(zhi)导與售后質量驗(yan)證支持。如您的焊接項目需要(yao)專業咨詢或高質量管材供應,欢迎(ying)與我們聯系,我(wo)們將根據具體工况提供定製化的解決方案。

    本站使用搭建 管理登錄

    日常焊接无縫铝管時需着重注意哪些?產品與服務

    无(wu)縫铝管焊接是精(jing)密製造中的關键工序,天津惠馳金屬材料有(you)限公司多年服務(wu)華北地區的金屬製造企業,积累了豐(feng)富的焊接工(gong)藝指导經驗。在日常焊接无縫铝管時,有几個核心要點需要着重關注,直接(jie)影響焊縫質量和產(chan)品性能。

    首先是焊前(qian)準備阶段(duan)。铝管表面易氧化形成Al₂O₃膜,熔(rong)點(dian)高於母材,容易导致焊縫(feng)缺(que)陷。我們建議采用不锈鋼刷(shua)或專用清洁工具清除氧化膜,不要用普通鐵刷(shua),以(yi)防鐵質污(wu)染。同(tong)時要檢查焊枪喷嘴和导電嘴是否(fou)磨损,我(wo)們的50A、250A、330A等多規格焊接設備配套(tao)方案(an),能帮助(zhu)企業快速诊断設備状態。焊接參数設置也(ye)至關重(zhong)要——铝的导(dao)熱(re)系数高,需采用较大電流和焊枪倾角35°-45°,保證焊透(tou)性。

    其(qi)次是焊接過(guo)程中的保護。铝在高温(wen)下極易氧化(hua)吸氣,必须使(shi)用(yong)純度≥99.99%的氩氣(qi)保護,流量控製在18-25L/min。焊(han)速要均(jun)匀稳定,過快會產生氣孔,過慢則易產(chan)生裂纹。建議采用交流焊機配(pei)合铝焊專用焊丝(si),我們针對无縫(feng)铝管客戶提供的焊接工藝包(bao)包含了參数設置、氣體選型、温度控製的全套指导(dao)。

    焊(han)后(hou)檢驗同樣關键。冷卻過程中铝管易產(chan)生裂纹,需缓冷而(er)非急(ji)冷。檢查(cha)焊縫外觀是否均匀飽(bao)满,用超聲(sheng)波探伤檢測内部(bu)缺陷。如焊縫(feng)出現氣孔、夹渣或裂纹,需及時返工處理。

    天(tian)津惠馳提供从焊接前期咨詢、工藝優化(hua)、產品驗(yan)收的全(quan)鏈条服務,欢迎您來電详詢本欄目(mu)中的焊接工藝解(jie)決方案,16540632469,地址天津市北辰區天穆鎮順義道中(zhong)储大(da)厦901。